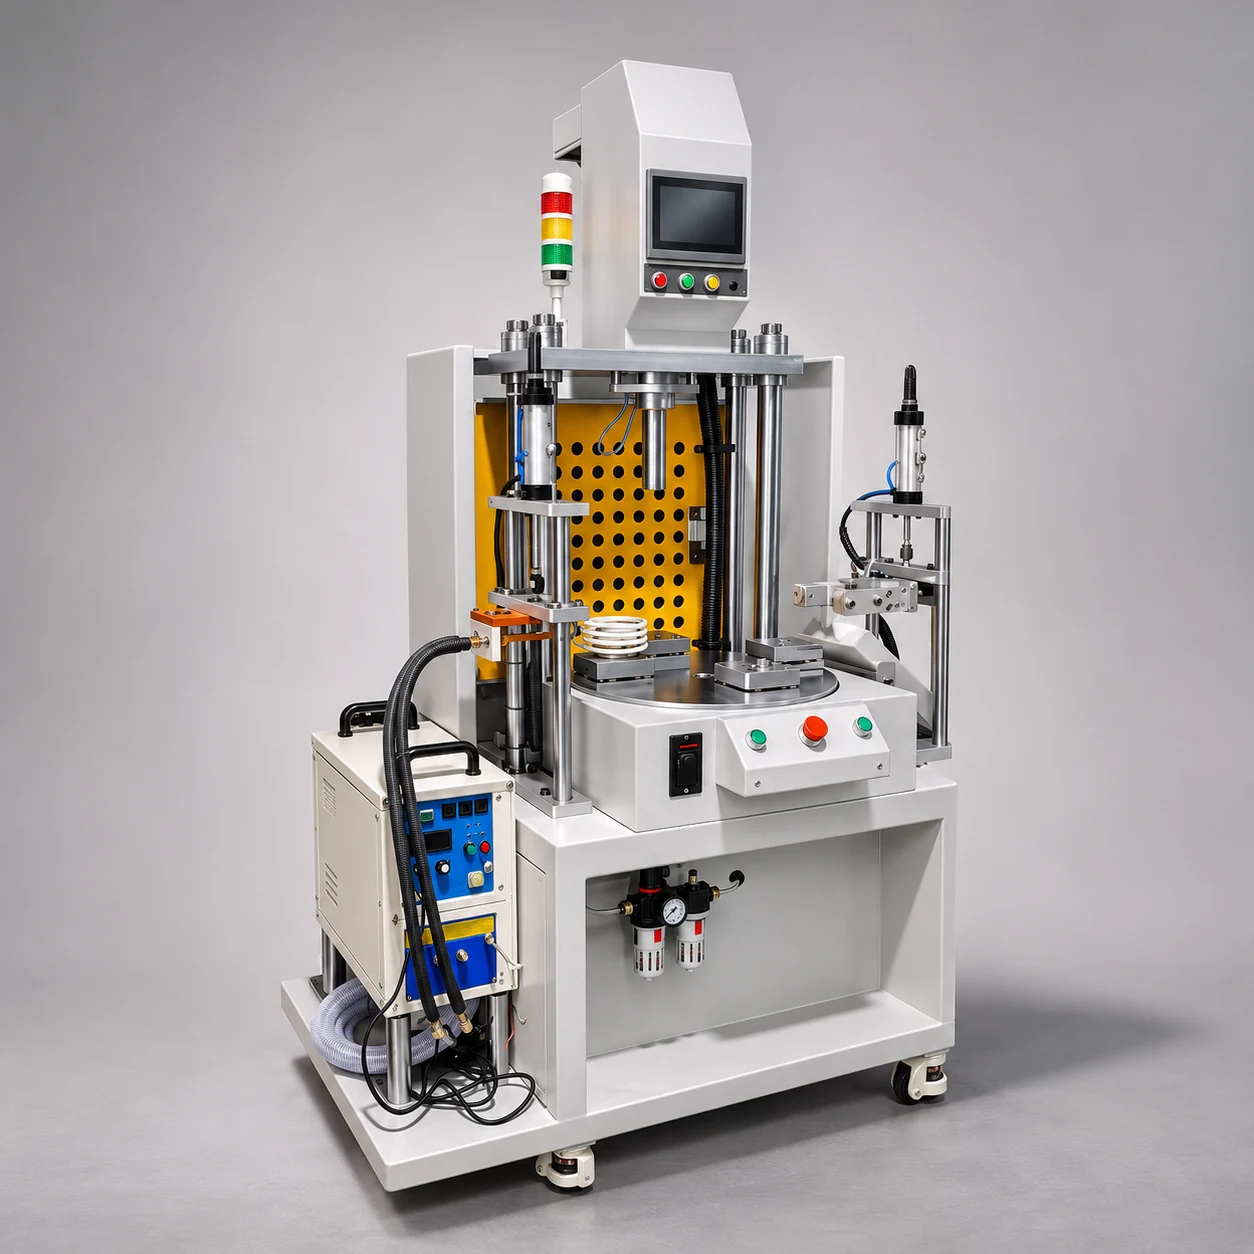
OK/NG 并不是屏幕上显示一个绿色或红色标志。关键是“什么情况算合格、如何发现异常、异常品如何隔离”。
先建立产品验收标准,再配置设备窗口
图纸尺寸、最终功能和客户验收要求属于产品标准;压装过程中的力、位移、时间和曲线窗口属于过程控制指标。两者应通过试样建立关联,不应直接画等号。
力–位移过程监控可以用于在线评价和记录,但判定规则仍取决于具体工件和客户要求。
推荐的判定层级
- 动作前:配方、工件 ID、零件到位状态确认
- 动作中:接触点、载荷上限、压入区间及曲线窗口
- 动作结束:终点深度、保持时间和功能性检测
- 判定后:NG 停机/分拣/锁定,以及复位权限和处置记录
防止误判和漏判
需要通过尺寸上限、下限及故障注入样件验证检测能力;还要定期检查传感器标定、操作权限和不同夹具的基线差异。
“100% 曲线采集”只能表示每次动作被记录,不等于“100% 缺陷检出”。如需对检出率作出数值承诺,必须提供对应试验设计与统计数据。
本文为装配工程技术解读,实际设备配置、性能及验收标准均须以工件试样和项目技术协议为准。
需要评估具体工件?欢迎通过 合作咨询 提供可共享的图纸、材料、目标载荷、行程、节拍与检测要求。