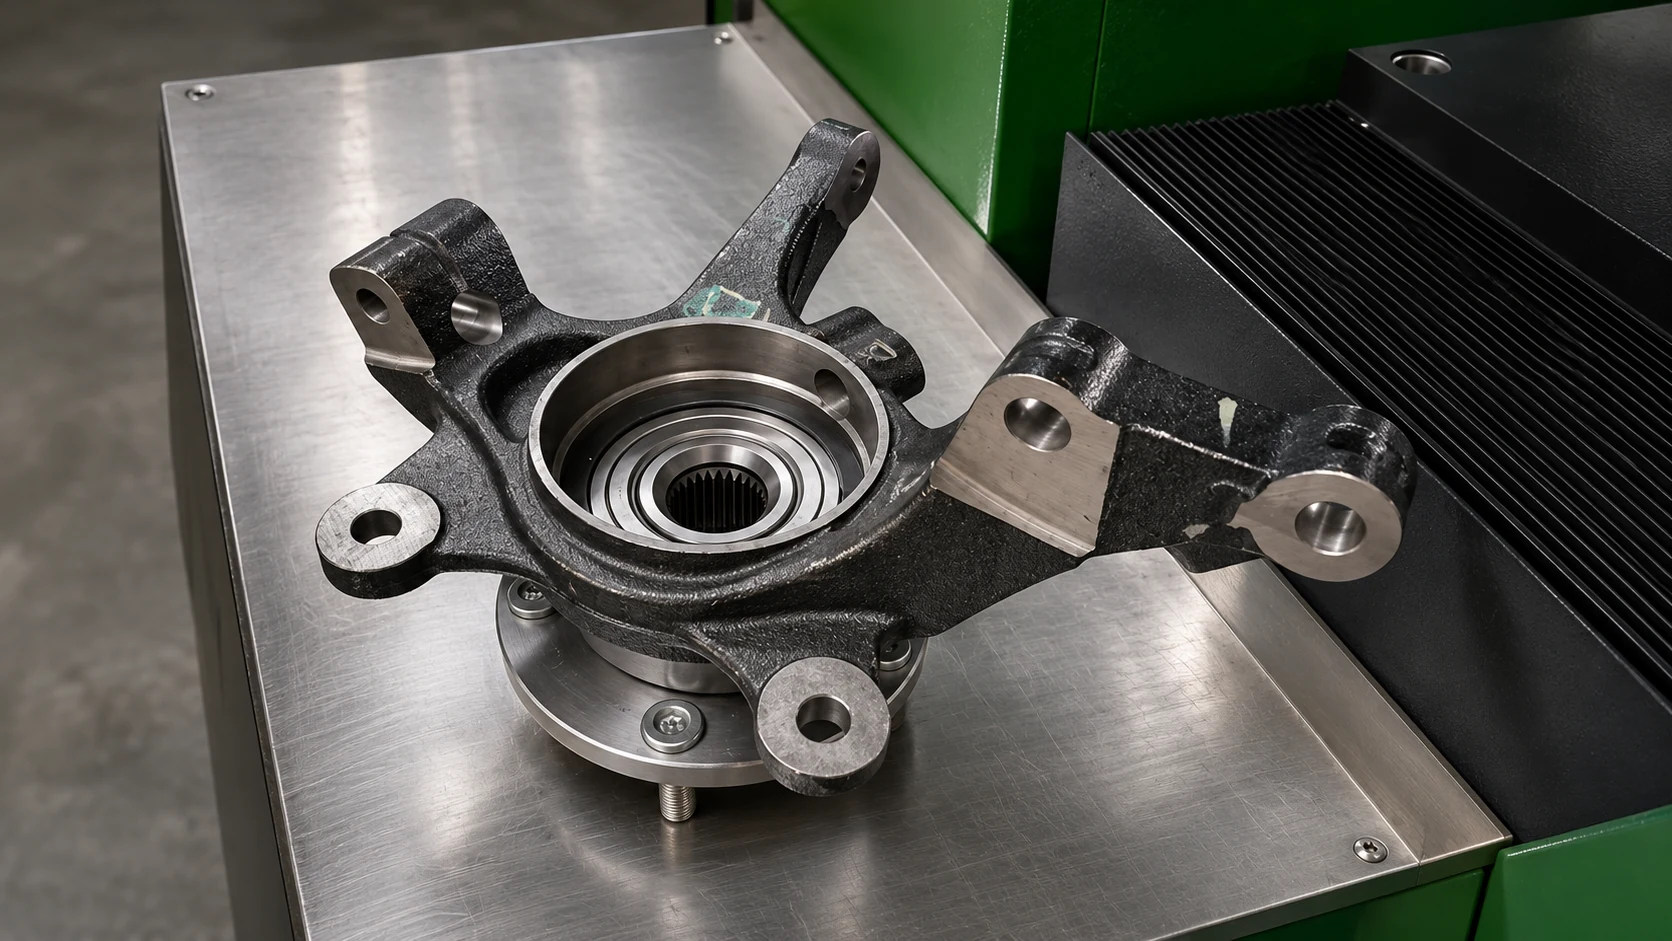
“保压 5 秒”和“压到指定深度”不是同一个验收指标。不同控制方式对应不同的产品功能与风险,需要从装配目标反推。
三种常见工艺目标
- 位置控制:压头到达设定位置;仍需校核实际工件尺寸与夹具弹性
- 力控制:以测得载荷为控制依据;适合某些受力敏感工序
- 保压/保持:在工艺定义的时间内保持目标力或状态;是否有必要由材料与装配试验决定
切换控制模式时要小心
从快速接近切换到缓慢压入,通常需要设定接触判据;若采用力达到阈值即停止,可能因工件尺寸差异而造成不同终点深度。反之,仅按固定位置停止也可能导致异常过载。
控制方法需要结合位移、载荷、限位和安全联锁一起定义,不应把伺服电机的定位能力直接当成工件的装配精度。
如何确定控制配方?
先确认图纸最重要的功能特性是最终深度、接触压力还是保持力,再通过样件试压观察曲线及压后尺寸。保压时间、速度和判定上下限应形成带版本号的工艺文件。
设备能否实现闭环力控制、力值保持、采样或数据导出,必须核对实际控制系统和传感器配置。
本文为装配工程技术解读,实际设备配置、性能及验收标准均须以工件试样和项目技术协议为准。
需要评估具体工件?欢迎通过 合作咨询 提供可共享的图纸、材料、目标载荷、行程、节拍与检测要求。