双工作台如何配合旋铆
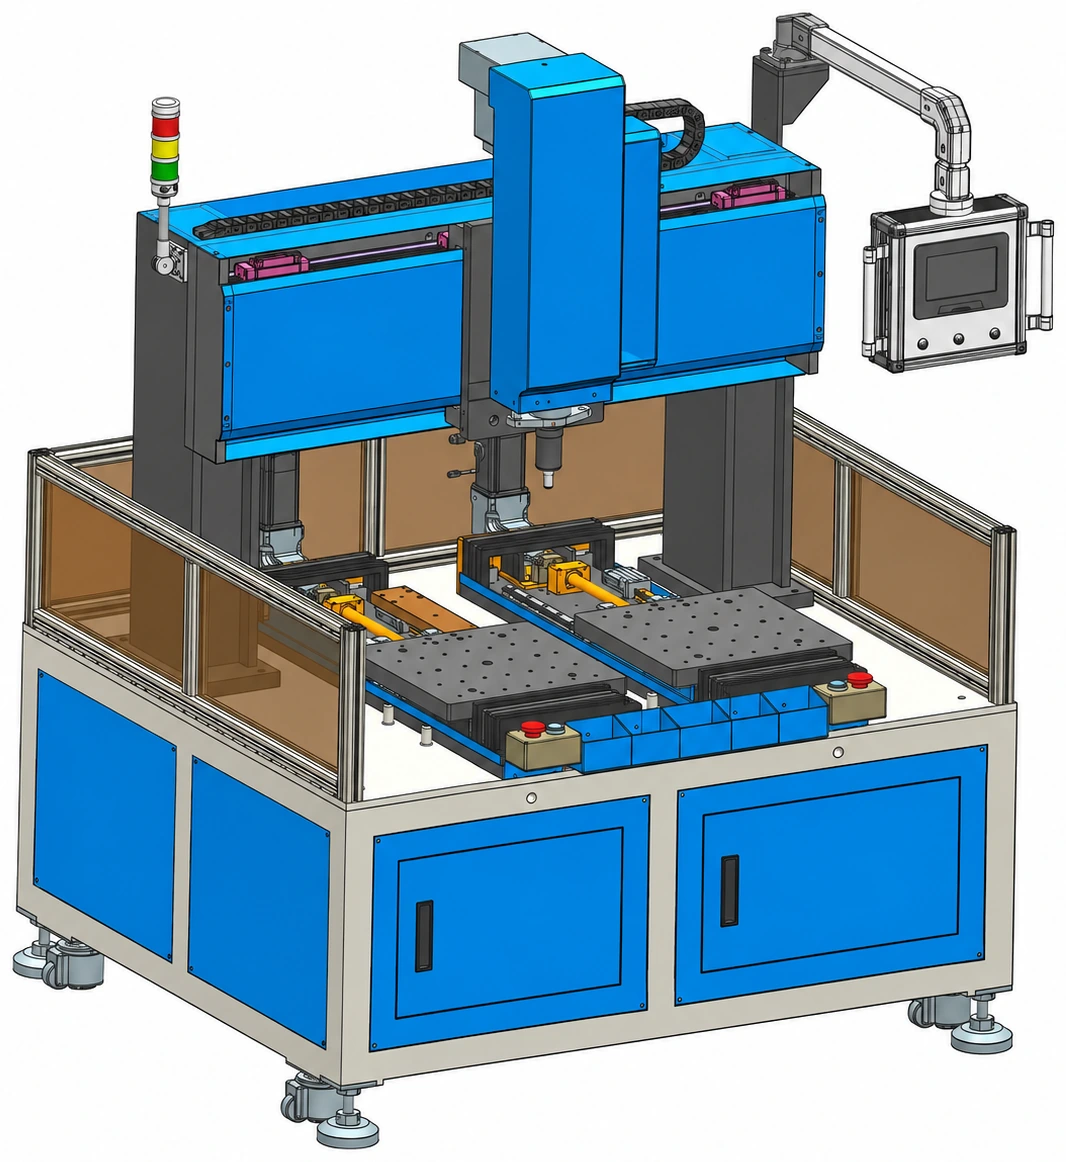
工件在左右数控工作台上完成定位后,按已确认的工艺配方进入旋铆工序。双工位设计用于组织定位、旋铆和备料流程;实际动作顺序须结合零件、夹具、人员操作范围及安全方案确认。
交替作业成立的条件
另一工位能否在旋铆期间进行备料,取决于防护区域划分、门锁或光电保护、互锁逻辑及风险评估。项目确认时应同时核对机头运动范围、工作台行程、夹具高度、工件进出路径与目标节拍,不把“两个工位”等同于固定产能承诺。
样件与成形验收
建议提供铆钉和被连接件的材料、尺寸、公差、目标外观及强度要求。先用代表性样件确认铆头轮廓、旋铆路径、成形尺寸和稳定工艺窗口,再约定外观、尺寸、破坏性或功能性检验方法。
提交工况前准备
- 零件图、铆钉材料与铆前尺寸
- 铆点数量、位置分布与夹具定位基准
- 目标节拍、上下料方式及操作人员范围
- 成形尺寸、外观和功能验收标准
- 产线接口、配方管理或数据留存需求