伺服压力机是什么?怎么工作?
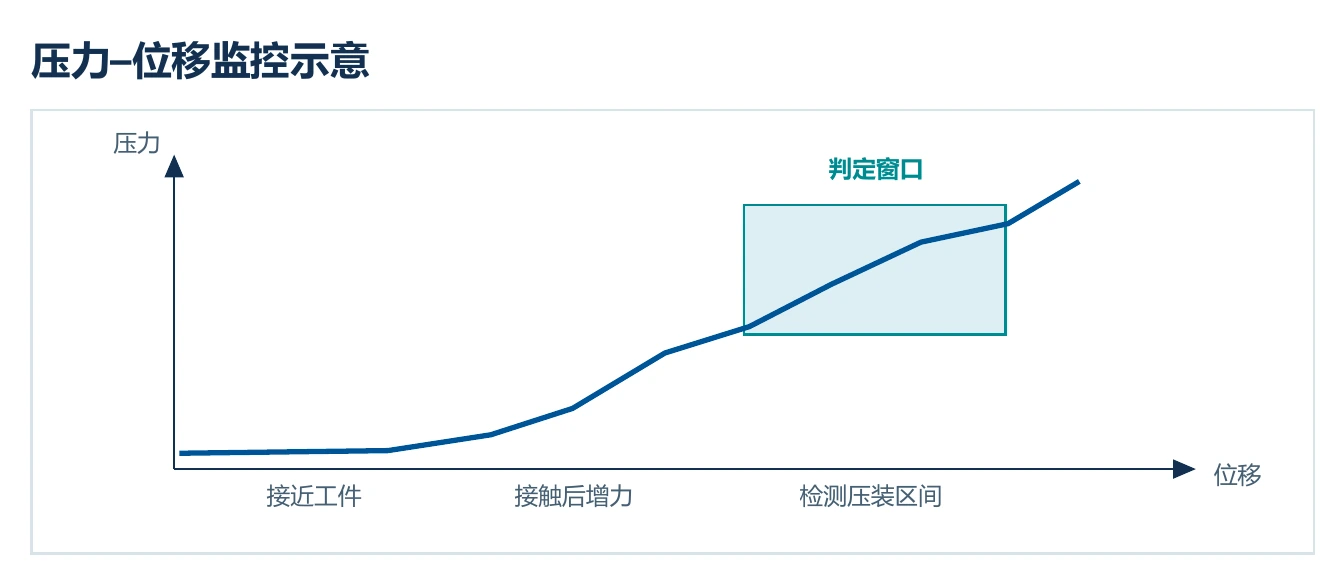
精密装配用的电动伺服压力机通过伺服电机驱动压头直线运动,按设定的位置、速度或力执行压装。配有力与位移测量时,控制系统可记录每次压装的力–位移曲线。
- 定位与接近 按工件基准放入治具,压头接近并探测接触位置。
- 压入与停止 按样件确认的速度压入,到达设定深度或力值时停止。是否保压由装配工艺决定。
- 曲线与验收 把接触点、峰值力和终点深度与样件窗口比对,再按图纸核对压后尺寸或功能。
非标伺服压力机怎样确定方案?
非标伺服压力机需要同时满足工件公差、装配载荷、有效行程、夹具安装空间和生产节拍。单看“几吨压力”无法完成选型;不同零件还可能要求双工位交替、转盘式分度、自动上下料、力–位移曲线监控或数据追溯。
建议先整理工件材料及图纸、目标最大压装力、行程、节拍、上下料方式和验收标准,再对比 C 型、四柱及多工位方案。您可以在网站的 动态非标选型工具 中输入这些条件,生成可编辑的工程询盘摘要;初步推荐仅用于沟通,最终设备参数以样件试压和技术协议为准。
参考机型与参数对比
| 参考机型 | 最大出力 | 最大行程 | 工作台 | 压头至台面 |
|---|---|---|---|---|
| 3T C 型 | 3000 kgf(约 29.4 kN) | 200 mm | 350 × 290 mm | 300 mm |
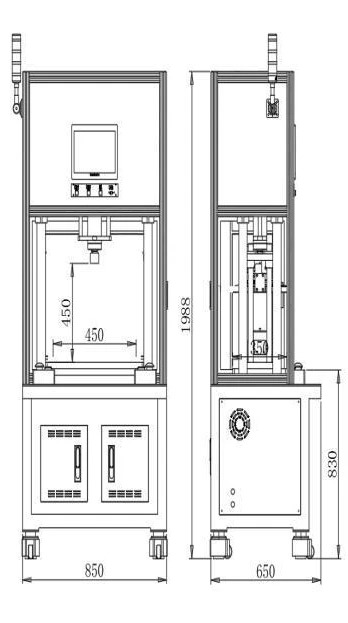
| 30 kN 四柱型 | 30 kN | 200 mm | 450 × 350 mm | 450 mm |
表中数据按两份对应规格书列示,实际配置和验收指标以项目技术文件为准。
按工件查看压装方案
常见选型问题
伺服压力机怎么选?
先核对工件尺寸、配合公差和治具高度,再试压确认载荷范围。有效行程要覆盖压入深度,并留出装卸与换型空间。
力–位移曲线能看什么?
曲线能观察接触点、压入力和终点位置。判定窗口由代表性样件建立,再用合格件和异常件验证。
询价前需要准备什么?
提供可共享的工件图、材料、配合尺寸、目标深度或压力、节拍和上下料方式。需要对接产线时,补充 I/O 或 MES 要求。